 ภาษาไทย
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český

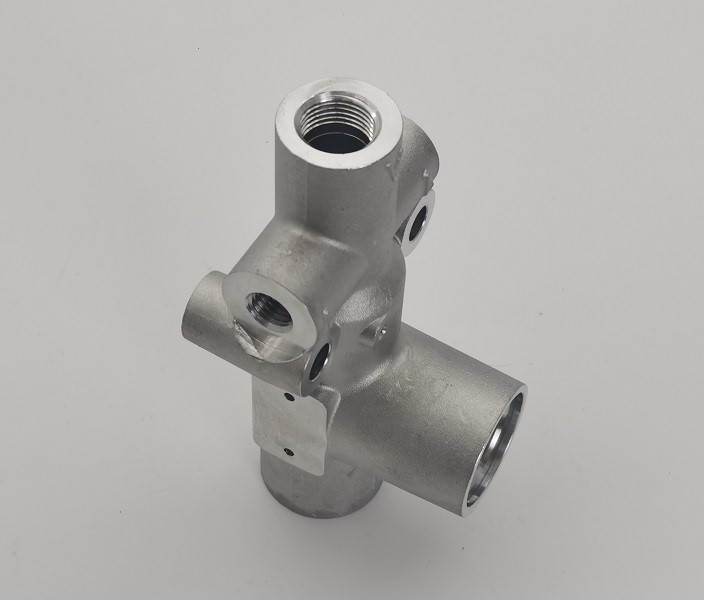
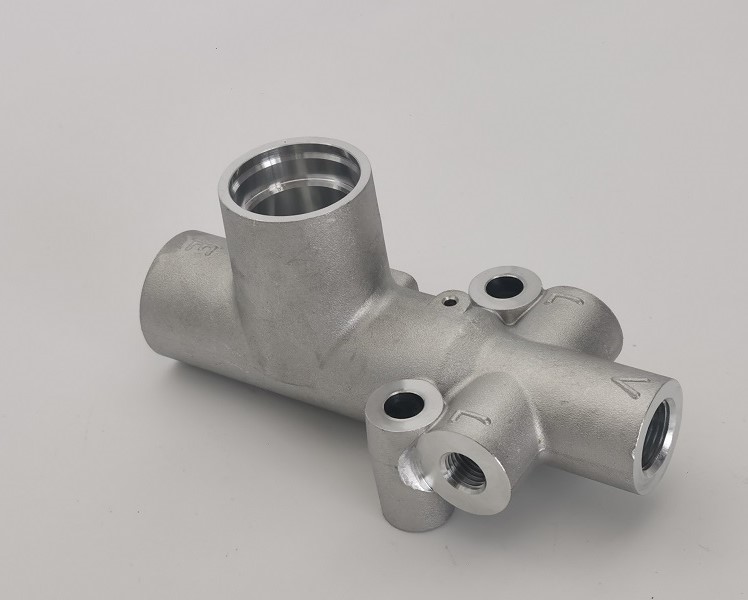
การหล่อตัววาล์วอลูมิเนียม A356-T6 แบบกำหนดเอง
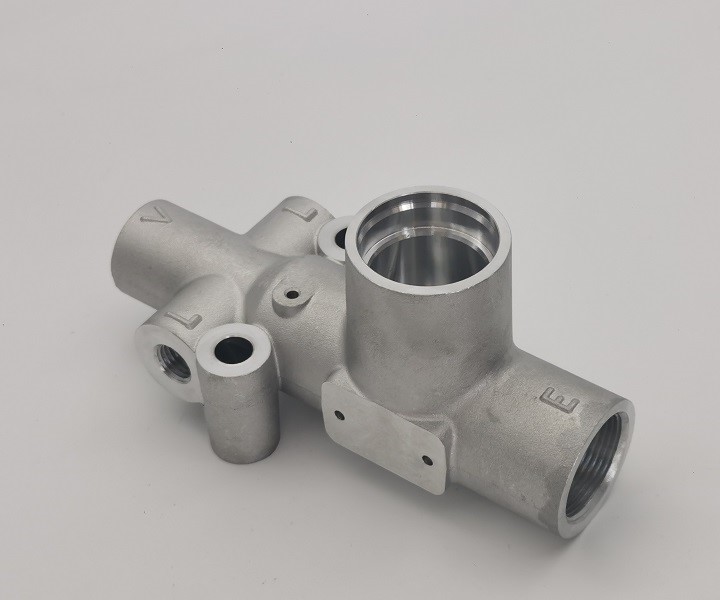
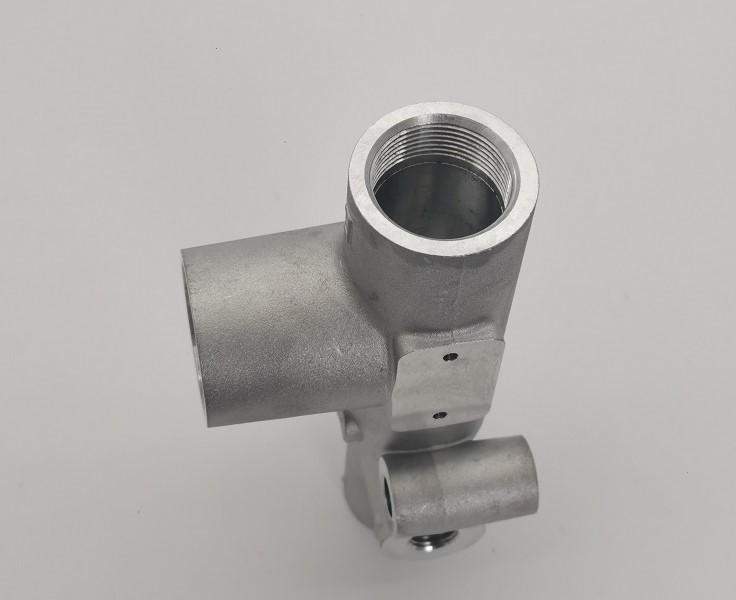
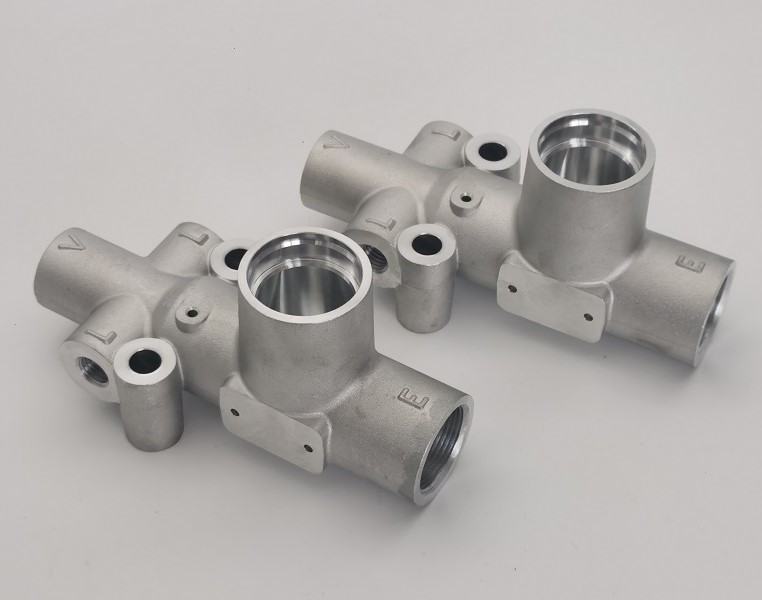
การหล่อตัววาล์วอลูมิเนียม A356-T6 แบบกำหนดเองโดย JG ผสมผสานการหล่อแบบหลายพอร์ตน้ำหนักเบาเข้ากับรูและเกลียว CNC ที่มีความแม่นยำ การหล่อตัววาล์วอะลูมิเนียม A356-T6 แบบกำหนดเองแต่ละตัวได้รับการตรวจสอบวัสดุ ตรวจสอบขนาด และทดสอบการรั่วที่ 0.65 MPa เป็นเวลา 40 วินาทีสำหรับชุดประกอบควบคุมของเหลวที่เชื่อถือได้
Material / Process:
อลูมิเนียม A356-T6; การหล่อ + สภาพ T6 + เครื่องจักรกลซีเอ็นซีTesting / Inspection:
การทดสอบการรั่ว 0.65 MPa เป็นเวลา 40 วินาที; การตรวจสอบมิติและเกลียว
แบบอย่าง:26-06TT / RUD10951L1
ส่งคำถาม
รายละเอียดสินค้า
การหล่อตัววาล์วอลูมิเนียม A356-T6 แบบกำหนดเอง
JG ผลิตการหล่อตัววาล์วอลูมิเนียม A356-T6 แบบกำหนดเองสำหรับอุปกรณ์ควบคุมของเหลว ไฮดรอลิก และนิวแมติกที่ต้องใช้ตัวเครื่องน้ำหนักเบาและมีทางตัดกันหลายทาง ชิ้นส่วนนี้ผสมผสานรูปทรงการหล่อที่ซับซ้อนเข้ากับรูที่ได้รับเครื่องจักรอย่างแม่นยำ แท่นซีล หน้ายึด และเกลียวภายใน การหล่อช่วยลดการสิ้นเปลืองวัสดุและสร้างรูปทรงภายนอกแบบแยกแขนงได้อย่างมีประสิทธิภาพ ในขณะที่เครื่องจักร CNC สร้างอินเทอร์เฟซการทำงานที่จำเป็นสำหรับการประกอบที่เชื่อถือได้
รุ่นการผลิตใช้อลูมิเนียมอัลลอยด์ A356 ในสภาพ T6 เคมีของวัสดุได้รับการตรวจสอบตามแบทช์ และตัววาล์วที่เสร็จแล้วจะได้รับการตรวจสอบมิติ เกลียว และการรั่วไหล การทดสอบการรั่วไหลที่ 0.65 MPa ที่มีการบันทึกไว้เป็นเวลา 40 วินาทีทำให้เกิดความล้มเหลวเป็นศูนย์ในชุดที่มีเจ็ดชิ้นที่ทดสอบ ซึ่งยืนยันความสมบูรณ์ของตัวเครื่องที่บรรจุแรงดัน
การหล่ออลูมิเนียมและกระบวนการตัดเฉือน CNC
ที่การหล่อตัววาล์วอลูมิเนียม A356-T6 แบบกำหนดเองเริ่มต้นด้วยการหล่ออะลูมิเนียมแบบควบคุมเพื่อสร้างตัวเรือนแบบหลายสาขา บอส และเรขาคณิตของเส้นทางการไหลภายใน สภาวะ T6 ให้ความสมดุลที่เป็นประโยชน์ในด้านความแข็งแรง ความเสถียรของขนาด และความสามารถในการขึ้นรูป จากนั้น Datum ในการตัดเฉือนจะถูกสร้างขึ้นจากการหล่อ ดังนั้นแต่ละพอร์ตเกลียว รูเจาะที่แม่นยำ และพื้นผิวการซีลจึงอยู่ในตำแหน่งที่สม่ำเสมอ
- การควบคุมการหลอมอะลูมิเนียม A356 และชุดวัสดุ
- การหล่อตัววาล์วและการควบคุมการแข็งตัว
- การทำความสะอาด การรื้อประตู และการเตรียมพื้นผิว
- การตรวจสอบสภาพการรักษาความร้อน T6
- การตัดเฉือน Datum และการตั้งค่าฟิกซ์เจอร์ที่แม่นยำ
- การคว้าน CNC การกลึงปาด การเจาะ และการกลึงเกลียวใน
- การขัดและทำความสะอาดทางไหลที่ตัดกัน
- การตรวจสอบมิติ เกลียว และผิวสำเร็จ
- การทดสอบการรั่วซึม 0.65 MPa โดยค้าง 40 วินาที
- การทำความสะอาดขั้นสุดท้าย เอกสาร และการบรรจุเพื่อการส่งออก
เรขาคณิตหลายพอร์ตที่ซับซ้อน
ตัวเรือนวาล์วประกอบด้วยพอร์ตที่ตัดกันหลายพอร์ตซึ่งจัดเรียงในทิศทางที่ต่างกัน รูปทรงนี้สร้างความท้าทายในการผลิตสองประการที่เชื่อมโยงกัน: การรักษาความสมบูรณ์ของการหล่อเมื่อมีการเปลี่ยนแปลงความหนาของส่วน และการหาตำแหน่งทางเดินของเครื่องจักรจากจุดอ้างอิงที่มั่นคงอย่างแม่นยำ การวางแผนกระบวนการต้องทำให้เครื่องมือสามารถเข้าถึงคุณลักษณะภายในได้ โดยไม่ทำลายพื้นผิวการหล่อโดยรอบ
JG ควบคุมการวางแนวฟิกซ์เจอร์และลำดับการตัดเฉือน ดังนั้นรูหลัก พอร์ตด้านข้าง รูยึด และการเชื่อมต่อแบบเกลียวยังคงเกี่ยวข้องกันอย่างถูกต้อง สำหรับการหล่อตัววาล์วอลูมิเนียม A356-T6 แบบกำหนดเองการกำจัดเสี้ยนเป็นสิ่งสำคัญอย่างยิ่งเมื่อช่องเจาะตัดกันภายในตัวเครื่อง ขอบภายในได้รับการทำความสะอาดเพื่อรองรับการไหลที่ไม่มีสิ่งกีดขวาง และป้องกันไม่ให้อนุภาคที่หลวมเข้าสู่ระบบขั้นสุดท้าย
การเจาะที่แม่นยำ เกลียว และพื้นผิวการซีล
ภาพวาดประกอบด้วยรูเจาะที่แม่นยำ H7 28 มม. เส้นผ่านศูนย์กลางระบุตำแหน่ง K7 32 มม. และคุณลักษณะพอร์ต H8 26 มม. การเชื่อมต่อแบบเกลียวประกอบด้วย M28 x 1.5-7H, M18 x 1.5-7H และ M12 x 1.5-7H คุณลักษณะเหล่านี้จำเป็นต้องใช้เครื่องมือที่ได้รับการควบคุม การทำงานที่เข้มงวด และการตรวจสอบเกลียวที่เหมาะสม เพื่อให้ได้การประกอบที่พอดี
ประสิทธิภาพการซีลขึ้นอยู่กับเส้นผ่านศูนย์กลางมากกว่าเพียงอย่างเดียว ความกลมของรู ความร่วมแกน ตำแหน่งหน้า รูปทรงการลบมุม และผิวสำเร็จเฉพาะที่ ล้วนส่งผลต่อส่วนประกอบวาล์วที่ติดตั้ง ที่การหล่อตัววาล์วอลูมิเนียม A356-T6 แบบกำหนดเองได้รับการตัดเฉือนจาก Datum ที่กำหนดและตรวจสอบด้วยเกจและอุปกรณ์วัดพิกัดที่เลือกไว้สำหรับคุณลักษณะวิกฤตแต่ละอย่าง
การทดสอบการรั่วไหลเพื่อความสมบูรณ์ของแรงดัน
ตัววาล์วที่มีแรงดันทุกตัวต้องได้รับการยืนยันว่าส่วนต่อประสานการหล่อและเครื่องจักรนั้นรั่วอย่างแน่นหนา การทดสอบการผลิตที่บันทึกไว้ใช้แรงดัน 0.65 MPa และคงแรงดันไว้เป็นเวลา 40 วินาที ชุดอ้างอิงมีตัววาล์วเจ็ดตัว โดยไม่มีความล้มเหลวและผลลัพธ์โดยรวมคือตกลง
การทดสอบการรั่วไหลช่วยระบุความพรุน การปิดผนึกที่ไม่สมบูรณ์ เกลียวที่เสียหาย หรือข้อบกพร่องของทางเดินที่อาจไม่สามารถมองเห็นได้ในระหว่างการตรวจสอบขนาดทั่วไป สามารถบันทึกเงื่อนไขการทดสอบและผลการยอมรับเพื่อการตรวจสอบย้อนกลับการผลิตได้ การตรวจสอบนี้ทำให้ลูกค้า OEM มีความมั่นใจมากขึ้นในการหล่อตัววาล์วอลูมิเนียม A356-T6 แบบกำหนดเองก่อนเข้าสู่การประกอบอุปกรณ์ขั้นสุดท้าย
การตรวจสอบวัสดุ A356-T6
วัสดุการผลิตจริงคืออลูมิเนียม A356-T6 การวิเคราะห์ทางเคมีแบบเป็นชุดยืนยันว่าซิลิคอน 7.001% เหล็ก 0.085% ทองแดง 0.024% แมงกานีส 0.015% แมกนีเซียม 0.334% สังกะสี 0.012% และไทเทเนียม 0.119% โดยผลลัพธ์โดยรวมอยู่ในเกณฑ์ตกลง โลหะผสมให้ความสามารถในการหล่อที่ดี ทนต่อการกัดกร่อน และความสามารถในการแปรรูปสำหรับตัวเรือนแรงดันที่ซับซ้อน
ใบรับรองวัสดุจะระบุการอ้างอิงแบบวาด หมายเลขรายงาน และชุดเตาเผาเพื่อให้สามารถตรวจสอบย้อนกลับได้ การรวมการตรวจสอบทางเคมีเข้ากับบันทึกกระบวนการและการตรวจสอบช่วยให้ JG สามารถรักษาการควบคุมวัสดุที่สม่ำเสมอตั้งแต่การหล่อจนถึงการจัดส่งขั้นสุดท้าย
ข้อมูลจำเพาะทางเทคนิค
| ผลิตภัณฑ์ | การหล่อตัววาล์วอลูมิเนียม A356-T6 แบบกำหนดเอง |
| รุ่น/อ้างอิง | 26-06TT / RUD10951L1 |
| วัสดุ | อะลูมิเนียม A356-T6 |
| กระบวนการผลิต | การหล่ออลูมิเนียม + สภาพ T6 + เครื่องจักรกลซีเอ็นซี |
| ความยาวโดยรวมโดยประมาณ | อ้างอิง 142 มม |
| ความกว้างโดยรวม | 60 มม |
| การเจาะหลักที่แม่นยำ | 28 มม. H7 |
| การค้นหาเส้นผ่านศูนย์กลาง | 32 มม. K7 |
| พอร์ตบอร์ | 26 มม. H8 |
| เธรดภายใน | M28 x 1.5-7H; M18 x 1.5-7H; M12 x 1.5-7H |
| ความหยาบผิว | Ra 3.2 ทั่วไป; Ra 0.8 บนพื้นผิวที่มีความแม่นยำที่กำหนด |
| การทดสอบการรั่ว | 0.65 MPa เป็นเวลา 40 วินาที |
| การตรวจสอบ | การตรวจสอบวัสดุ มิติ เกลียว พื้นผิว และการรั่วไหล |
การตกแต่งพื้นผิวและการลบคม
ผลิตภัณฑ์นี้ตั้งใจที่จะรวมพื้นผิวแบบหล่อที่สม่ำเสมอเข้ากับส่วนต่อประสานที่มีเครื่องจักรที่สดใส หน้าตัดและรูเจาะใช้งานได้เฉพาะเมื่อต้องการความแม่นยำหรือการปิดผนึกเท่านั้น โดยคงไว้ซึ่งวัสดุและข้อดีด้านต้นทุนของการหล่อ พื้นที่เครื่องจักรจะได้รับการตรวจสอบเพื่อหาการสะท้าน เครื่องหมายเครื่องมือ รอยบุบ และข้อบกพร่องอื่นๆ ที่อาจส่งผลต่อการประกอบ
รูที่ตัดกัน รูเกลียว และขอบทางเดินภายในจะถูกลบคมอย่างระมัดระวัง เสร็จเรียบร้อยการหล่อตัววาล์วอลูมิเนียม A356-T6 แบบกำหนดเองได้รับการทำความสะอาดเพื่อขจัดเศษและสารตกค้างก่อนการทดสอบการรั่วไหล ช่วยปกป้องวาล์วดาวน์สตรีม ซีล และวงจรของไหล
การควบคุมคุณภาพและเอกสารประกอบ
การวางแผนคุณภาพครอบคลุมถึงการตรวจสอบวัสดุที่เข้ามา การตรวจสอบชิ้นแรก การตรวจสอบระหว่างกระบวนการ และการทดสอบการทำงานขั้นสุดท้าย คาลิเปอร์ ไมโครมิเตอร์ เกจวัดรู เกจวัดเกลียว เกจวัดความสูง และอุปกรณ์ CMM จะถูกใช้งานตามประเภทคุณสมบัติและพิกัดความเผื่อ ขนาดการปิดผนึกและการระบุตำแหน่งที่สำคัญได้รับการตรวจสอบแบบมุ่งเน้น
มีใบรับรองวัสดุ ผลการตรวจสอบขนาด และบันทึกการทดสอบการรั่วไหลเพื่อให้สามารถตรวจสอบย้อนกลับได้ รายงานวัสดุที่จัดทำเป็นเอกสารยืนยันคุณสมบัติทางเคมีของ A356-T6 ในขณะที่รายงานการรั่วไหลจะบันทึกความดันทดสอบ เวลาคงค้าง ปริมาณ และผลการยอมรับ บันทึกเหล่านี้รองรับการอนุมัติของ OEM และความสม่ำเสมอในการสั่งซื้อซ้ำ
คุณสมบัติผลิตภัณฑ์
- โครงสร้างอะลูมิเนียม A356-T6 น้ำหนักเบาและทนทานต่อการกัดกร่อน
- การหล่อตัววาล์วแบบหลายพอร์ตที่ซับซ้อน
- รูเจาะและพื้นผิวซีลกลึง CNC ที่มีความแม่นยำ
- การเชื่อมต่อแบบเกลียวภายใน M28, M18 และ M12
- ควบคุมได้พอดี H7, H8 และ K7
- ช่องภายในที่ตัดกันอย่างสะอาด ไร้เสี้ยน
- การทดสอบการรั่วไหล 0.65 MPa โดยใช้เวลา 40 วินาที
- เคมีของวัสดุและการตรวจสอบย้อนกลับแบบแบทช์ของเตาเผา
- มีเอกสารการตรวจสอบให้
- รับผลิต OEM ตามแบบของลูกค้า
การใช้งาน
- วาล์วไฮดรอลิกและชุดประกอบท่อร่วมไอดี
- อุปกรณ์ควบคุมนิวเมติก
- ระบบกระจายของเหลวอุตสาหกรรม
- เครื่องจักรอัตโนมัติ
- อุปกรณ์เคลื่อนที่และอุปกรณ์ขนถ่ายวัสดุ
- ชุดควบคุมแรงดัน OEM แบบกำหนดเอง
OEM ผลิตตัววาล์วอลูมิเนียมจาก JG
JG จัดหาการหล่ออะลูมิเนียมแบบกำหนดเองที่ผสมผสานการผลิตที่มีรูปร่างใกล้เคียงกันเข้ากับเครื่องจักร CNC ที่มีความแม่นยำและการทดสอบการทำงาน การตรวจสอบทางวิศวกรรมครอบคลุมถึงรูปทรงการหล่อ จุดอ้างอิงในการตัดเฉือน มาตรฐานเกลียว การซ้อนพิกัดความเผื่อ การทำความสะอาดทางเดินภายใน และข้อกำหนดในการทดสอบการรั่วไหลก่อนเริ่มการผลิต
ส่งรูปวาด แบบจำลอง 3 มิติ ปริมาณประจำปี และข้อกำหนดเอกสารคุณภาพให้กับ JG เพื่อรับใบเสนอราคา JG สามารถผลิตการหล่อตัววาล์วอลูมิเนียม A356-T6 แบบกำหนดเองและตัวเรือนอะลูมิเนียมที่ผ่านการทดสอบการรั่วที่คล้ายกันสำหรับการผลิตต้นแบบ ชุดเล็ก และการผลิต OEM ซ้ำ
แท็กยอดนิยม: ตัววาล์วอะลูมิเนียม A356-T6, ตัววาล์วอะลูมิเนียมหล่อ, ตัวเรือนวาล์วกลึง CNC, ตัววาล์วทดสอบการรั่ว, การหล่ออะลูมิเนียมแบบกำหนดเอง, ตัววาล์วไฮดรอลิก, ตัวเรือนวาล์วนิวแมติก, การหล่ออะลูมิเนียม OEM
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง


X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว