 ภาษาไทย
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český

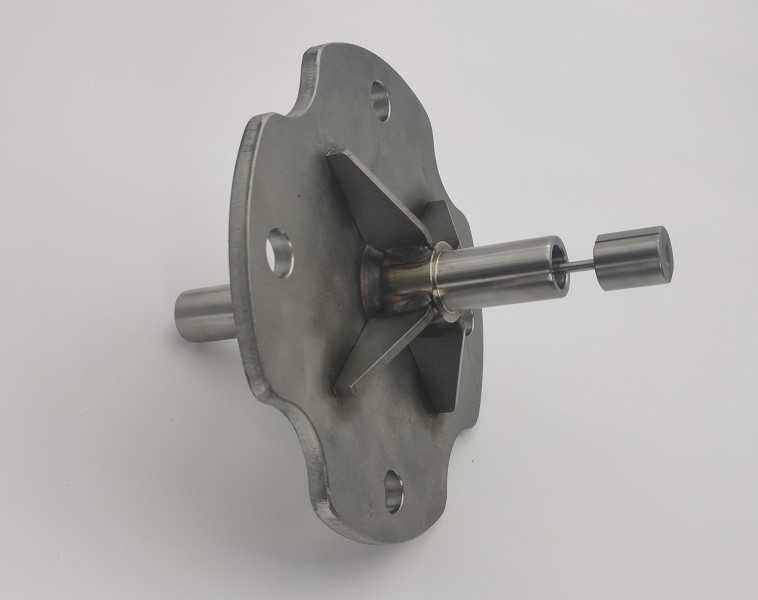
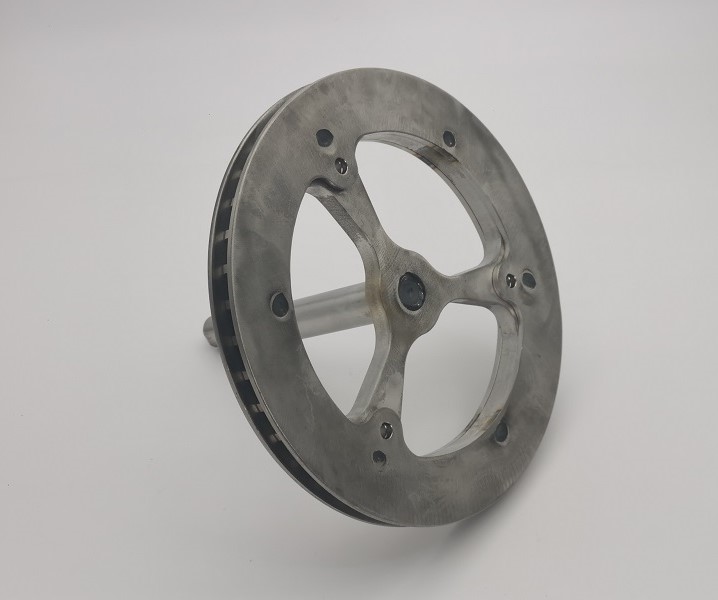
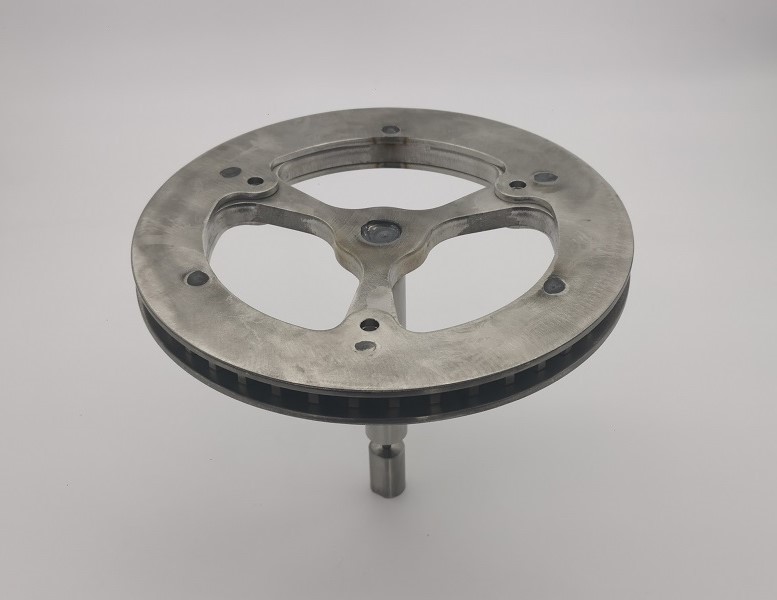
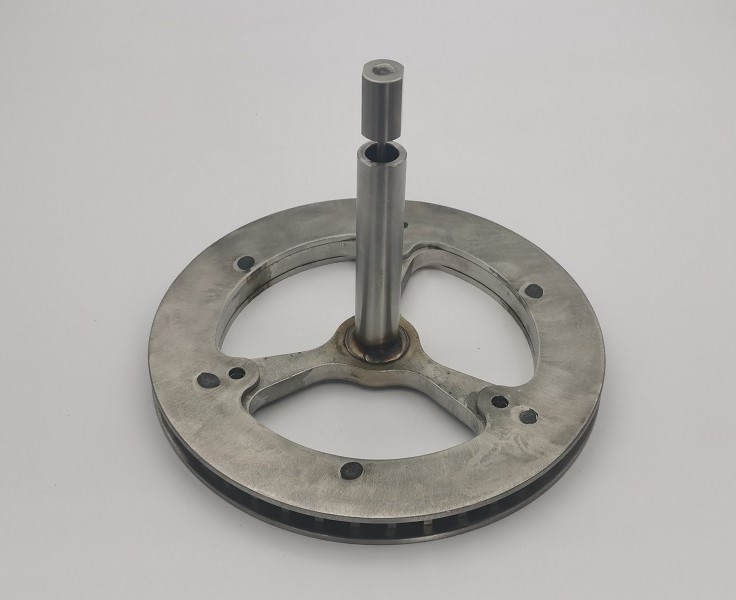
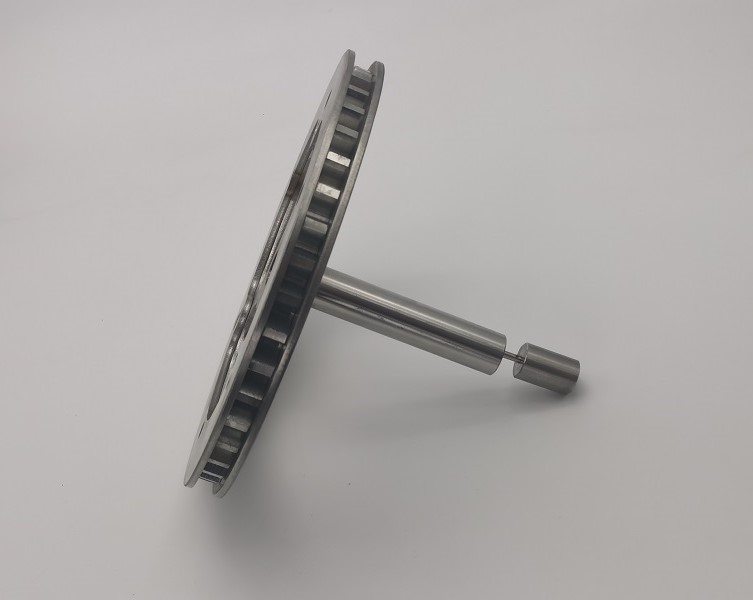
เกียร์เซ็นเซอร์ตำแหน่งม้วนสแตนเลสแบบกำหนดเอง
เกียร์เซ็นเซอร์ตำแหน่งม้วนสแตนเลสแบบกำหนดเองโดย JG ใช้สแตนเลส AISI 316L และ AISI 304 การตัดโปรไฟล์ที่แม่นยำ การใช้เครื่องจักร CNC และการเชื่อม GTAW ที่ควบคุมด้วยฟิกซ์เจอร์จะรักษาการจัดตำแหน่งเกียร์ ระยะห่างของแผ่น และมุมของเพลา เกียร์เซ็นเซอร์ตำแหน่งม้วนสแตนเลสแบบกำหนดเองแต่ละอันจะถูกลบคมและตรวจสอบมิติตามแบบของ OEM
Material / Assembly:
สแตนเลส AISI 316L + AISI 304; การเชื่อม GTAWProcess / Inspection:
การตัดโปรไฟล์ + เครื่องจักรกลซีเอ็นซี + การเจาะ + การเชื่อมฟิกซ์เจอร์; การตรวจสอบมิติและการเชื่อม
แบบอย่าง:577272 Rev C
ส่งคำถาม
รายละเอียดสินค้า
เกียร์เซ็นเซอร์ตำแหน่งม้วนสแตนเลสแบบกำหนดเอง
JG ผลิตเกียร์เซ็นเซอร์ตำแหน่งม้วนสแตนเลสแบบกำหนดเองเป็นการเชื่อมสเตนเลสสตีลที่มีความแม่นยำสำหรับการตรวจจับตำแหน่งม้วนในอุตสาหกรรมและอุปกรณ์ควบคุมการเคลื่อนไหว การเขียนแบบ 577272 Revision C รวมเฟืองเซ็นเซอร์แบบโปรไฟล์ แผ่นอุปกรณ์ป้องกันสองชิ้น ท่อที่กลึง แกนเชื่อมเซ็นเซอร์ ก้านยืดหยุ่น และหัวก้านที่มีความแม่นยำ ตำแหน่งฟิกซ์เจอร์ที่แม่นยำและการเชื่อมที่มีการควบคุมถือเป็นสิ่งสำคัญ เนื่องจากการประกอบที่เสร็จสมบูรณ์จะต้องรักษาการจัดตำแหน่งเกียร์ มุมเพลา และระยะห่างของแผ่นหลังการเชื่อม GTAW
ภาพรวมผลิตภัณฑ์
เกียร์เซ็นเซอร์ตำแหน่งม้วนสแตนเลสแบบกำหนดเองใช้สแตนเลส AISI 316L สำหรับแผ่นเกียร์หลัก แกนเชื่อมเซ็นเซอร์ ก้าน หัวก้านดิ้น และตัวป้องกันเกียร์ ท่อกลึงเป็นสแตนเลส AISI 304 ส่วนประกอบแบบผสมให้ความต้านทานการกัดกร่อน ความแข็งแรงของโครงสร้าง และประสิทธิภาพที่มั่นคงในสภาพแวดล้อมทางอุตสาหกรรม ภาพวาดระบุผิวสเตนเลสสตีลดิบโดยไม่มีการเคลือบเพิ่มเติม
องค์ประกอบและความสัมพันธ์การวาดภาพ
| การประกอบ | 577272 Rev C - การเชื่อม, เกียร์เซ็นเซอร์ตำแหน่งม้วน |
|---|---|
| จานเกียร์หลัก | 573675 Rev A - สแตนเลส AISI 316L |
| ท่อกลึง | 574296 Rev B - สแตนเลส AISI 304 |
| แกนเชื่อมเซ็นเซอร์ | 573878 Rev A - สแตนเลส AISI 316L |
| ร็อด | 577274 Rev A - สแตนเลส AISI 316L |
| หัวเฟล็กซ์ร็อด | 577275 Rev A - สแตนเลส AISI 316L |
| แผ่นป้องกันเกียร์ | 574299 Rev A - สแตนเลส AISI 316L สองชิ้น |
กระบวนการผลิต
- การตรวจสอบวัสดุสำหรับเหล็กกล้าไร้สนิม AISI 316L และ AISI 304
- การตัดโปรไฟล์อย่างแม่นยำของเฟืองหลักและแผ่นป้องกันสองแผ่น
- เครื่องจักรกลซีเอ็นซีของท่อ แกนเชื่อม และหัวแกนดิ้น
- การเจาะและการตัดเฉือนการจัดแนวฟิกซ์เจอร์และรูประกอบ
- การขัดและทำความสะอาดส่วนประกอบแต่ละชิ้น
- การประกอบที่ควบคุมด้วยฟิกซ์เจอร์ของแผ่นเกียร์ การ์ด และส่วนประกอบเพลา
- การเชื่อม GTAW ที่มีลำดับการควบคุมเพื่อจำกัดการบิดเบือนความร้อน
- การตรวจสอบเส้นผ่านศูนย์กลางเกียร์ ระยะห่างของแผ่น การฉายภาพท่อ และมุมเพลา
- การตรวจสอบรอยเชื่อมด้วยสายตา การทำความสะอาดขั้นสุดท้าย และบรรจุภัณฑ์ป้องกัน
โปรไฟล์เกียร์และการจัดตำแหน่งแผ่นป้องกัน
โปรไฟล์ทรงกลมของเฟืองเซ็นเซอร์ตำแหน่งม้วนสแตนเลสแบบกำหนดเองประกอบด้วยฟันตรวจจับภายนอกที่มีระยะห่างกันอย่างใกล้ชิดและมีแผ่นป้องกันทั้งสองด้าน รูปทรงของฟันที่สม่ำเสมอและความเข้มข้นที่ควบคุมได้สนับสนุนเอาท์พุตเซ็นเซอร์แบบทำซ้ำได้ แผ่นป้องกันถูกวางตำแหน่งผ่านรูสำหรับวางอุปกรณ์ยึดโดยเฉพาะ เพื่อให้ใบหน้าป้องกันยังคงอยู่ในตำแหน่งที่ถูกต้องโดยสัมพันธ์กับเฟืองฟันเฟือง
การเชื่อม GTAW และการควบคุมความผิดเพี้ยน
ภาพวาดดังกล่าวเรียกร้องให้มีการเชื่อมอาร์กทังสเตนแก๊สที่จุดเชื่อมต่อเพลากลาง หัวแท่ง และตำแหน่งแผ่นที่ระบุหกตำแหน่ง ความร้อนจากการเชื่อมสามารถดึงแผ่นสแตนเลสบางๆ หลุดออกจากแนวหรือเปลี่ยนมุมของเพลาได้ JG ใช้ฟิกซ์เจอร์ที่เข้มงวด ลำดับการเชื่อมที่สมดุล ควบคุมอินพุตความร้อน และการตรวจสอบระดับกลาง เพื่อรักษารูปทรงที่ต้องการของเกียร์เซ็นเซอร์ตำแหน่งม้วนสแตนเลสแบบกำหนดเอง
การควบคุมมุมเพลาและขนาดแกน
ท่อที่กลึงจะต้องตั้งฉากเกือบกับหน้าเฟือง โดยมีช่วงเชิงมุม 89.5 ถึง 90.5 องศา ภาพวาดยังควบคุมความกว้างของชุดเฟือง การยื่นของท่อ และระยะเอื้อมถึงหัวก้านทั้งหมด ความสัมพันธ์เหล่านี้ได้รับการตรวจสอบหลังการเชื่อม เนื่องจากเฟืองเซ็นเซอร์สแตนเลสที่เสร็จสมบูรณ์จะต้องติดตั้งอย่างถูกต้อง และส่งผ่านตำแหน่งรีลโดยไม่มีการผูกมัดหรือการวางแนวที่ไม่ตรง
ข้อมูลจำเพาะทางเทคนิค
| ผลิตภัณฑ์ | เกียร์เซ็นเซอร์ตำแหน่งม้วนสแตนเลสแบบกำหนดเอง |
|---|---|
| การเขียนแบบการประกอบ | 577272 การแก้ไข C |
| วัสดุ | สแตนเลส AISI 316L และ AISI 304 |
| เส้นผ่านศูนย์กลางเกียร์โดยรวม | 7.75 +/-0.03 นิ้ว |
| ความกว้างของชุดเกียร์ | 0.63 +/-0.04 นิ้ว |
| การฉายภาพด้วยหลอด | 3.75 +/-0.03 นิ้ว |
| การเข้าถึงหัวร็อดทั้งหมด | 5.13 +/-0.06 นิ้ว |
| มุมท่อ | 89.5-90.5 องศา ถึงหน้าเกียร์ |
| การเชื่อม | GTAW เชื่อมสแตนเลส |
| พื้นผิวเสร็จสิ้น | สแตนเลสดิบ |
| การตรวจสอบ | การตรวจสอบมิติ เชิงมุม การวางแนว และการเชื่อมด้วยภาพ |
ส่วนประกอบสแตนเลสกลึง
ท่อ AISI 304 ผลิตขึ้นจากท่อที่มีเส้นผ่านศูนย์กลางภายนอก 3/4 นิ้ว และมีรูทะลุผนังที่ควบคุมได้ แกนเชื่อม AISI 316L และหัวก้านดิ้นต้องการรูเจาะ ทรงเรียบ และรูปทรงส่วนปลายที่แม่นยำ ก้านเรียว 316L ถูกตัดตามความยาวที่ควบคุมได้ก่อนการประกอบขั้นสุดท้าย ส่วนประกอบแต่ละชิ้นจะถูกลบคมและทำความสะอาดก่อนเข้าสู่ฟิกซ์เจอร์การเชื่อม
การควบคุมคุณภาพ
การควบคุมคุณภาพสำหรับเกียร์เซ็นเซอร์ตำแหน่งม้วนสแตนเลสแบบกำหนดเองมุ่งเน้นไปที่การเชื่อมที่เสร็จสิ้นแล้ว แทนที่จะแยกขนาดส่วนประกอบเพียงอย่างเดียว การตรวจสอบครอบคลุมถึงโปรไฟล์เฟือง การวางแนวแผ่นป้องกัน ตำแหน่งรูฟิกซ์เจอร์ ระยะห่างตามแนวแกน การฉายท่อ มุมเพลา ตำแหน่งหัวก้าน และลักษณะรอยเชื่อม มีใบรับรองวัสดุและรายงานการตรวจสอบขนาดตามความต้องการของลูกค้า OEM
คุณสมบัติผลิตภัณฑ์
- โครงสร้างสแตนเลส AISI 316L และ AISI 304
- โปรไฟล์ฟันเซ็นเซอร์ภายนอกที่แม่นยำ
- การ์ดเกียร์สแตนเลสป้องกันสองตัว
- ชุดเชื่อม GTAW ที่ควบคุมด้วยฟิกซ์เจอร์
- ควบคุมความตั้งฉากของเพลาและขนาดแกน
- ขัดและทำความสะอาดผิวสเตนเลสสตีลดิบ
- รับผลิต OEM ตามแบบของลูกค้า
การใช้งาน
- ระบบตรวจจับตำแหน่งม้วนอุตสาหกรรม
- อุปกรณ์การจัดการและม้วนราง
- เครื่องจักรบรรจุภัณฑ์และแปรรูป
- ชุดควบคุมการเคลื่อนไหวและการจัดทำดัชนี
- กลไกเซ็นเซอร์อุตสาหกรรมแบบกำหนดเอง
การเชื่อมสแตนเลส OEM จาก JG
JG เป็นผู้จัดหาเกียร์เซ็นเซอร์ตำแหน่งม้วนสแตนเลสแบบกำหนดเองตั้งแต่การผลิตส่วนประกอบไปจนถึงการประกอบที่เสร็จสมบูรณ์ ขอบเขตการผลิตของเราประกอบด้วยการตัดโปรไฟล์ การตัดเฉือน CNC การเจาะที่แม่นยำ การจับยึดเฉพาะ การเชื่อม GTAW การตรวจสอบมิติ และการทำความสะอาดขั้นสุดท้าย กระบวนการบูรณาการนี้ช่วยให้ลูกค้า OEM ควบคุมการจัดตำแหน่ง ลดความเสี่ยงในการประกอบ และรับอุปกรณ์เซ็นเซอร์สแตนเลสที่ทำซ้ำได้พร้อมสำหรับการติดตั้ง
แท็กยอดนิยม: เกียร์เซ็นเซอร์ตำแหน่งวงล้อสแตนเลส, เกียร์เซ็นเซอร์ตำแหน่งวงล้อ, เกียร์เซ็นเซอร์สแตนเลส, ชุดเกียร์เชื่อมแบบกำหนดเอง, เกียร์สแตนเลส 316L, ชุดเซ็นเซอร์เชื่อม GTAW, เกียร์เซ็นเซอร์กลึง CNC, การเชื่อมสแตนเลสที่มีความแม่นยำ
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง


X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว